采血管贴标出现歪斜和脱落,是操作问题还是设备问题
作者:
来源:
采血管贴标出现歪斜和脱落,是操作问题还是设备问题:从预算成本与后期使用看判断方法
如果已经进入比价、试样或商务沟通阶段,真正要确认的,不只是“能不能贴上去”,而是哪些结果能写进技术资料、验收条款和售后服务里。采血管贴标出现歪斜和脱落,看起来像小问题,落到生产现场却会直接影响返工、报废、节拍和后续维护成本。先分清是操作习惯、工况波动,还是设备本身的适配能力,才能避免前期采购看着便宜,后期使用却不断补救。
先看适合谁:不同场景下,歪斜和脱落的原因不一样
采血管贴标设备并不是只要“能贴”就够了。生产负责人更关注停机和返工,采购人员更关注投入产出,工程师和维护人员更在意兼容性、易损件和故障点。采血管贴标出现歪斜和脱落,常见原因并不单一:管身表面有冷凝水、灰尘或油污,标签材质与管壁匹配不够,输送和压贴节拍不同步,人工上料姿势不稳定,或者设备导向、压轮、传感器调整不到位,都可能把问题“表现”成贴标不良。
判断方向时,先看问题是否稳定复现。如果同一批采血管、同一种标签、同一班组反复出现歪斜,先查工装设置和设备参数;如果只在特定温湿度、特定班次或更换耗材后出现,就要优先查工况和操作。对采购决策来说,这类差异很重要,因为它决定了后续是增加培训和现场管理,还是需要换更适合当前工况的机型。
怎么看:把“贴歪、脱落”拆成几个可核验的技术点
判断是操作问题还是设备问题,不能只看结果,要看贴标前后的几个环节是否匹配。首先核验设备是否覆盖采血管的规格范围,包括管径、管长、标签尺寸、标签材质和胶黏剂类型;其次看设备在目标节拍下是否仍能保持位置稳定,尤其是导向机构、分料机构、压贴机构和输送同步性。很多贴标歪斜并不是“贴标头有问题”,而是上料姿态、管身间距、标签剥离角度或压贴时间与实际工况不一致。
再看环境因素。采血管通常对洁净度、温湿度和表面状态更敏感,若车间有较大温差,管体表面容易出现水汽,标签初粘会受影响;若标签供应批次变化,胶层性能也可能不同。现场试机时,不能只看单次成功率,更要观察连续运行后是否出现边缘翘起、位置偏移、起泡或后续脱落。公开资料里没有清楚写明测试条件时,应要求提供样机测试记录、适配说明或现场沟通结论,避免只凭演示视频做判断。
要问什么:合同和资料里,哪些内容能直接降低后期成本
采血管贴标设备的预算,不该只算采购价,还要把后期使用成本放进去。合同和技术资料里,至少要问清楚三类内容:一是适配边界,二是维护方式,三是售后响应。适配边界包括采血管规格、标签材质、允许的速度区间、对环境条件的要求;维护方式包括日常清洁、校准周期、易损件更换频次、是否需要专用工具;售后响应则包括响应时限、远程支持方式、到场条件、备件供应周期和质保范围。
如果这些内容没有写清,后期很容易把“操作问题”变成反复沟通:现场觉得是设备精度不足,供应商认为是标签或人工操作不当,最终只能靠来回调试消耗时间。对预算敏感的企业,尤其要把培训、备件、耗材适配和停机损失一起估算。设备价格相近时,谁能把调试时间缩短、备件等待缩短、维护步骤简单化,谁的综合成本通常更可控,但这部分必须以官方资料、合同条款和售后说明为准,不能只听口头承诺。
注意什么:预算成本要算到使用周期里,别只看交付当天
采血管贴标设备的投入产出,往往不是买回去那一刻决定的,而是看后面一年、两年里是否稳定。歪斜和脱落如果频繁发生,带来的不只是返工,还有人工复检、标签浪费、停线等待和品质风险。若设备需要频繁调整压轮、传感器或导向结构,维护人员的时间成本也会持续上升。对企业老板和生产负责人来说,这些隐性成本往往比首付款更影响真实预算。
-
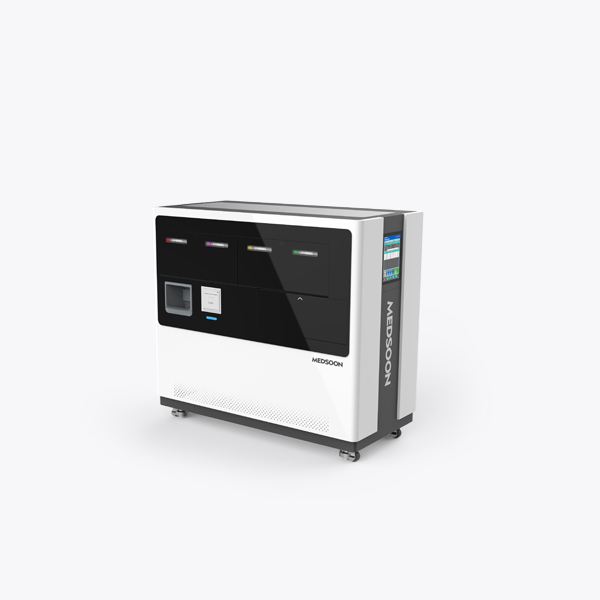
建议先做样机连续测试,适用情况:准备采购、但车间工况与供应商演示环境不同。核验方法:要求按实际采血管规格、标签材质、班次节拍连续运行,观察歪斜、脱落和停机情况,而不是只看短时间演示。
-
建议把适配范围写进技术条款,适用情况:需要兼容多种管径、不同标签或多批次生产。核验方法:核对技术参数表、样机测试记录和验收标准,确认哪些规格在供货范围内,哪些需要额外调整。
-
建议单独询问维护和易损件,适用情况:现场维护力量有限,不能接受频繁停机。核验方法:查看保养周期、备件清单、是否需要专用工具,以及售后响应说明中的到场时间和备件发货周期。
-
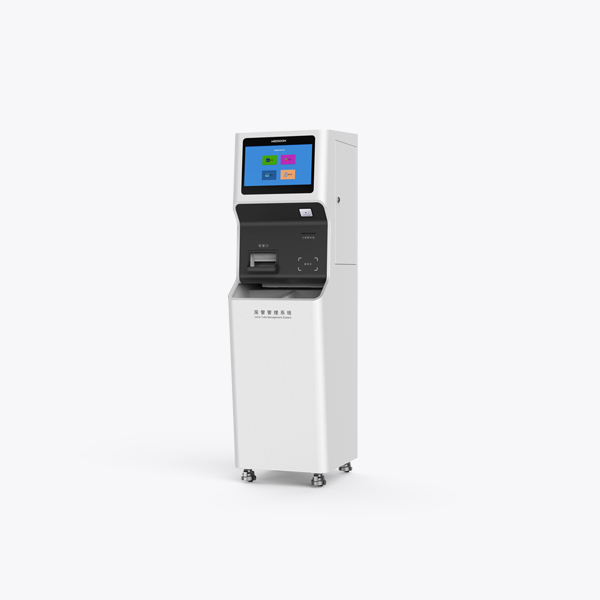
建议把能耗和安全纳入比较,适用情况:设备计划长期运行,且车间对用电、噪声和操作安全有要求。核验方法:索取官方能耗说明、安装要求和安全防护配置,确认是否需要额外改造现场条件。
采购前再确认一次:哪些问题能直接减少后期争议
当采血管贴标出现歪斜和脱落时,真正有用的问题不是“设备行不行”,而是“在什么条件下行、出了问题谁负责、怎么修、多久能恢复”。谈合同前,可以直接问:现场试机的工况是否与交付工况一致,验收是否按实际标签和采血管规格执行,质保期内哪些故障属于免费处理,远程指导和上门支持如何区分,备件是否长期稳定供应。把这些内容问清,后期就能少很多争议。
如果现阶段还在比较不同设备,优先看能否提供完整的技术参数表、测试记录、售后响应说明和质保条款;如果已经进入谈判,重点把适配范围、维护责任和验收标准写实。面对歪斜和脱落这类问题,最有效的做法不是猜,而是把操作、工况和设备分别核验一遍,再决定预算投向哪里。
TAG: 智能采血分拣系统厂家 | 采血管智能贴标系统 | 采血管备管 | 自动采血系统 | 采血管理系统 | 智能采血 | 采血系统 | 采血管备管系统 | 全自动智能采血系统 | 采血管理系统设备 | 智能采血输送系统 | 采血贴标系统 | 采血管自动贴标 | 采血管分拣机 | 采血管贴标仪 | 采血智能系统 | 智能采血系统 | 采血系统厂家 | 采血自动化管理系统 | 采血管分拣系统 | 自助采血系统 | 采血管理系统厂家 | 采血自动备管系统 | 智能采血贴标系统 | 采血管贴标机 | 全自动采血管分拣系统 | 采血管贴标 | 智能采血备管系统 | 自动采血管理系统厂家 | 智能采血贴标系统厂家 | 智能采血系统设备 | 全自动采血备管机 | 真空采血系统厂家 | 全自动采血备管机厂家 | 进口自动采血系统 | 智能采血管理系统厂家 | 采血管自动贴标机厂家 | 采血管分拣处理 | 全自动采血系统 | 采血管贴标仪厂家 | 采血管自动分拣机厂家 | 智能采血厂家 | 采血管理系统设备厂家 | 智能采血管理系统 | 真空采血系统 | 智能采血系统设备厂家 | 全自动采血系统厂家 | 智能自动采血系统 | 进口自动采血系统厂家 | 采血管备管机 | 采血管自动分拣机 | 采血管自动贴标机 | 采血管智能贴标系统厂家 | 智能采血分拣系统 |
文章推荐
如何选择适合个人或机构需求的采血管贴标仪?
采血管贴标仪的电源和充电方式如何?
采血管贴标仪可以适用于不同型号和尺寸的血管吗?
采血管贴标机的外形和尺寸对于放置和存储有何要求?
采血管贴标常见的问题有哪些?如何解决这些问题?
如何购买我们的采血管贴标?
采血管贴标仪的维护和保养?
采血管贴标机是否具有防错贴标的功能?
有没有适用于移动使用的便携式采血管贴标仪?
如何避免采血管贴标出现错误信息?
是否有采血管贴标机支持自动拣选和分拣的功能?
采血管贴标机如何提高实验室数据的准确性和可追溯性?
采血管贴标机可以与其他医疗设备相连接吗?
采血管贴标是如何保障患者安全的?快来了解一下!
采血管贴标机的使用是否会对人体造成损伤或对环境造成污染?
版权所有 2026 深圳美讯智慧医疗科技有限公司 粤ICP备19090557号-2 粤械广审(文)第2020010099号
深圳美讯智慧医疗科技有限公司
地址:深圳市光明区公明街道李松蓢社区志康路36号4栋301B区
电话:0755-83313029 13602609330
全国服务电话:400-880-3029
 在线客服